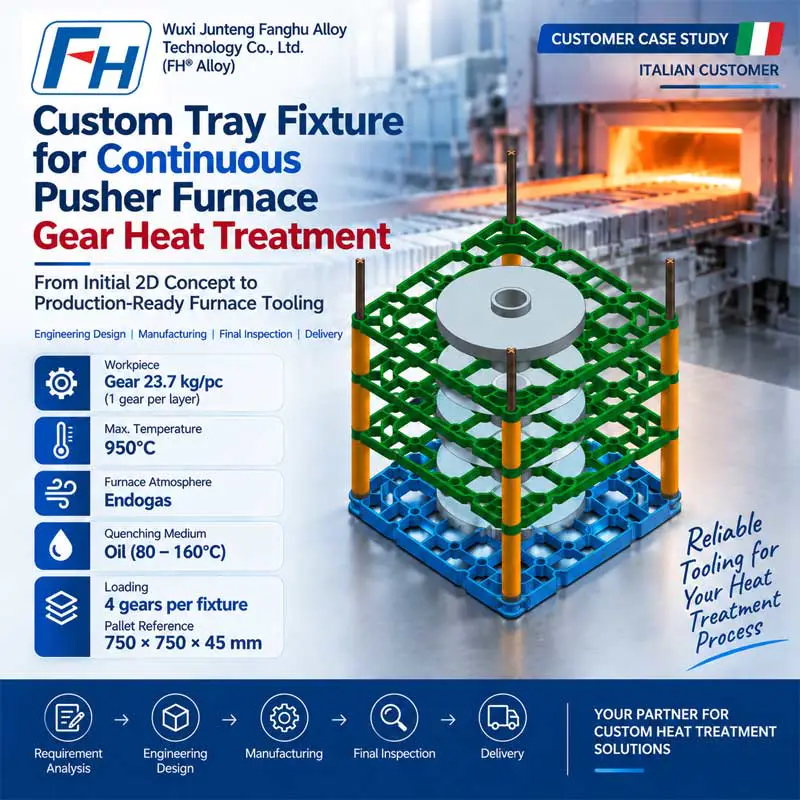
Niestandardowy system mocowania tac do ciągłej obróbki cieplnej przekładni pieca przepychającego
Studium przypadku klienta | Projekt techniczny, zatwierdzenie rysunku, produkcja i dostawa
Produkt: Niestandardowy system mocowania tac do obróbki cieplnej
Typ pieca: Ciągły piec przepychający
Zastosowanie: Obróbka chemiczno-termiczna przekładni
Atmosfera pieca: Endoga
Maksymalna temperatura: 950°C
Środek hartujący: Olej, 80–160°C
Przedmiot obrabiany: Sprzęt, ok. 23,7 kg/szt
Ładowanie: 4 biegi na urządzenie
Początkowe odniesienie do tacy: 750 × 750 × 45 mm
Załadunek / Rozładunek: Instrukcja
Wstępna ilość: 40 zestawów
Producent: Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (stop FH®)
Przegląd projektu
Firma FH® Alloy otrzymała zapytanie dotyczące dostosowanego do indywidualnych potrzeb systemu mocowania tac do obróbki cieplnej do stosowania w piecu przepychowym o działaniu ciągłym do chemiczno-termicznej obróbki kół zębatych.
Klient miał wstępną koncepcję 2D i szkic zastosowania, ale rysunki nie były wystarczająco kompletne, aby można było je bezpośrednio wyprodukować.
Zamiast tego poprosili firmę FH® Alloy o wykorzystanie naszego doświadczenia w zakresie narzędzi piecowych do określenia i optymalizacji:
- wymiary tacy,
- konstrukcja wsporcza,
- pionowy układ prowadnic,
- tuleje pośrednie,
- materiał odlewniczy,
- i ogólną konfigurację stojaka.
Wymagany był kompletny rysunek techniczny, który użytkownik końcowy klienta mógł przejrzeć i zatwierdzić przed rozpoczęciem produkcji.
Po ocenie technicznej firma FH® Alloy ukończyła projekt osprzętu, przygotowała wymagane rysunki, po zatwierdzeniu przystąpiła do produkcji, przeprowadziła końcową kontrolę jakości i dostarczyła gotowe oprzyrządowanie.
Dlatego też projekt ten obejmował znacznie więcej niż tylko prostą produkcję typu „build-to-print”.
To był kompletny:
Przegląd aplikacji → Projekt techniczny → Zatwierdzenie rysunku → Produkcja → Kontrola → Dostawa
Warunki pracy klienta
Klient dostarczył szczegółowe informacje dotyczące obróbki cieplnej w celu wsparcia projektu osprzętu.
| Przedmiot | Wymagania klienta |
| Typ pieca | Ciągły piec przepychający |
| Proces | Obróbka chemiczno-termiczna |
| Atmosfera pieca | Endoga |
| Maksymalna temperatura | 950°C |
| Środek hartujący | Olej |
| Olej Temperature | 80–160°C |
| Główny przedmiot obrabiany | Sprzęt |
| Sprzęt Weight | Około. 23,7 kg/szt |
| Sprzęts per Fixture | 4 szt |
| Początkowe odniesienie do tacy | 750 × 750 × 45 mm |
| Metoda ładowania | Instrukcja |
| Metoda rozładunku | Instrukcja |
| Wstępna ilość | Około. 40 zestawów |
Parametry te stanowiły podstawę projektu inżynieryjnego FH® Alloy.
Klient potrzebował czegoś więcej niż rysunku 2D
Jedną z kluczowych cech tego projektu było to, że klient miał już podstawowy szkic, ale nadal potrzebował FH® Alloy do opracowania kompletnego projektu osprzętu, gotowego do produkcji.
Klient wyraźnie poprosił firmę FH® Alloy o skorzystanie z naszego praktycznego doświadczenia w zakresie dostaw w celu określenia odpowiedniej konfiguracji dla:
- konstrukcja tacy,
- stojaki/podpory,
- prowadnice pionowe,
- tuleje pośrednie,
- materiał odlewniczy,
- i wymiary komponentów.
Wypełniony rysunek techniczny należało następnie przesłać klientowi do zatwierdzenia.
Różni się to od konwencjonalnej produkcji OEM, w której dostawca po prostu podąża za ostatecznym rysunkiem.
W przypadku tego projektu firma FH® Alloy brała bezpośredni udział w etapie inżynieryjnym.
Inżynierskie wyzwanie
Oprzyrządowanie musiało działać niezawodnie w kilku wymagających warunkach.
1. Ciągła praca pieca przepychającego
W piecu przepychowym tace i osprzęt są wielokrotnie przemieszczane przez linię pieca.
Dlatego przy oprzyrządowaniu należy wziąć pod uwagę:
- wielokrotny ruch mechaniczny,
- wspierać stabilność,
- spójność wymiarowa,
- i niezawodny kontakt pomiędzy elementami oprawy.
Konstrukcja musi być przystosowana nie tylko do pracy w wysokich temperaturach, ale także do powtarzalnych cykli produkcyjnych.
2. Ładowanie sprzętu
Każdy przetworzony sprzęt ważył około:
23,7 kg
Klient zamierzał załadować:
4 biegi na urządzenie
Oznaczało to, że podstawowa masa przedmiotu obrabianego wynosiła w przybliżeniu:
94,8 kg na jednostkę ładunkową
przed rozważeniem ciężaru samego urządzenia.
Dlatego też firma FH® Alloy musiała ocenić położenie podpór i konstrukcję tacy, aby można było bezpiecznie załadować koła zębate i efektywnie rozłożyć ciężar.
3. Atmosfera endogazowa 950°C
Oprawa przeznaczona była do obróbki chemiczno-termicznej w temperaturach do:
950°C
w atmosferze endogazowej.
W tej temperaturze oprzyrządowanie pieca musi utrzymywać odpowiednią wytrzymałość w wysokiej temperaturze i stabilność wymiarową podczas powtarzających się cykli produkcyjnych.
Dlatego materiał odlewniczy i sekcje konstrukcyjne należało wybrać łącznie, a nie niezależnie.
4. Hartowanie w oleju w temperaturze 80–160°C
Po obróbce cieplnej oprzyrządowanie poddawane jest działaniu warunków hartowania w oleju.
Klient określił zakres temperatur oleju:
80–160°C
Ta duża zmiana temperatury od pracy pieca do hartowania powoduje naprężenia termiczne w oprzyrządowaniu.
Z tego powodu w FH® Alloy uwzględniono:
- rozszerzalność cieplna,
- skurcz termiczny,
- sztywność konstrukcyjna,
- geometria podpór,
- i potencjalne odkształcenia
na etapie inżynieryjnym.
Proponowana struktura urządzenia
Zgodnie ze wstępną koncepcją klienta, jeden system regałowy składał się z wielu kluczowych komponentów.
Należą do nich:
Tace bazowe
Początkowa referencja klienta wskazywała rozmiar tacy w przybliżeniu:
750 × 750 × 45 mm
W firmie FH® Alloy dokonano przeglądu geometrii tacy w zależności od obciążenia przekładni i warunków pieca.
Prowadnice pionowe
Początkowa koncepcja stojaka obejmowała:
4 pionowe prowadnice
Prowadnice te pomagają utrzymać względne położenie ułożonych w stos elementów mocowania i wspierają ogólny układ podczas załadunku i pracy pieca.
Tuleje pośrednie
Koncepcja klienta obejmowała:
12 tulei pośrednich
FH® Alloy ocenił układ tulei wraz z pionowymi wspornikami i konstrukcją korytka, aby zapewnić praktyczny montaż i odstępy.
Optymalizacja pod kątem ręcznego załadunku i rozładunku
Klient wyraźnie wskazał, że osprzęt będzie ładowany i rozładowywany ręcznie.
To był ważny wkład w projekt.
Dlatego przy wyborze oprzyrządowania należało uwzględnić nie tylko wydajność pieca, ale także użyteczność operatora.
Recenzja stopu FH®:
- dostępność do przekładni,
- rozstaw tacek,
- stanowiska wsparcia,
- obsługa komponentów,
- i praktyczny montaż.
Celem było zapewnienie wystarczającej wytrzymałości konstrukcyjnej bez niepotrzebnego utrudniania procesu ładowania.
Wsparcie w wyborze materiału
Klient poprosił również firmę FH® Alloy o zalecenie odpowiedniego materiału odlewniczego w oparciu o nasze doświadczenie.
W przypadku narzędzi do obróbki cieplnej wybór materiału powinien uwzględniać:
- maksymalna temperatura 950°C,
- atmosfera endogazowa,
- hartowanie oleju,
- cykle termiczne,
- obciążenie przedmiotu obrabianego,
- i konstrukcję osprzętu.
Dlatego też firma FH® Alloy oceniła materiał łącznie z ostatecznym projektem, zamiast traktować wybór materiału jako osobną decyzję o zakupie.
Ten rodzaj wsparcia inżynieryjnego jest szczególnie ważny, gdy klient posiada dane dotyczące procesu, ale nie sfinalizował jeszcze specyfikacji oprzyrządowania pieca.
Od wstępnego szkicu do kompletnego rysunku technicznego
Klient zażądał od FH® Alloy dostarczenia rysunków do zatwierdzenia technicznego przed rozpoczęciem produkcji.
Przebieg pracy w projekcie był zatem następujący:
Koncepcja 2D klienta / dane operacyjne
↓
Analiza procesu i obciążenia
↓
Rozwój konstrukcji tac i stojaków
↓
Optymalizacja prowadnic i tulei
↓
Ocena materiału
↓
Kompletny rysunek techniczny
↓
Recenzja klienta/użytkownika końcowego
↓
Zatwierdzenie produkcji
Ten etap zatwierdzania zmniejszył ryzyko nieporozumień przed rozpoczęciem produkcji i zapewnił, że oprzyrządowanie produkcyjne odpowiada wymaganiom klienta.
Zaufanie klientów do możliwości inżynieryjnych FH® Alloy
Ważną częścią tego projektu było oczekiwanie klienta, że FH® Alloy wniesie doświadczenie inżynierskie, a nie tylko przedstawi ofertę cenową.
Klient konkretnie poprosił nas o pomoc w wyborze:
- optymalny rozmiar tacy,
- wymiary stojaka/stojaka,
- tuleje pośrednie,
- i materiał odlewniczy.
Wyrazili także zaufanie do doświadczenia FH® Alloy w dostarczaniu narzędzi do obróbki cieplnej i poprosili o nasze rysunki techniczne do zatwierdzenia technicznego przez klienta.
To pokazuje rolę, jaką firma FH® Alloy może odegrać jako partner inżynieryjny i produkcyjny, a nie tylko dostawca komponentów.
Produkcja
Po zatwierdzeniu projektu i rysunków firma FH® Alloy przystąpiła do produkcji systemu mocowania.
Produkcja was carried out according to the final engineering drawings, with particular attention to:
- geometria tacy,
- stanowiska przewodników,
- wymiary tulei,
- kompatybilność montażu,
- i spójność wymiarową pomiędzy różnymi elementami osprzętu.
W przypadku takiego systemu wieloelementowego kontrola wymiarów jest szczególnie ważna, ponieważ wszystkie części muszą ze sobą współpracować podczas załadunku i pracy pieca.
Końcowa kontrola jakości
Przed wysyłką firma FH® Alloy przeprowadziła końcową kontrolę gotowego oprzyrządowania.
Kontrola jakości obejmowała:
Kontrola wymiarowa
Sprawdzenie głównych wymiarów z zatwierdzonymi rysunkami produkcyjnymi.
Inspekcja konstrukcji
Kontrola korytek, prowadnic, podpór i elementów łączących.
Kompatybilność montażu
Potwierdzenie, że poszczególne komponenty zostały prawidłowo dopasowane do siebie, tworząc kompletny system regałowy.
Zgodność rysunku
Weryfikacja, czy gotowe produkty odpowiadają projektowi technicznemu zatwierdzonemu przez klienta.
Po przejściu kontroli końcowej produkty zostały przygotowane do wysyłki.
Specyfikacje projektu
| Przedmiot | Specyfikacja |
| Produkt | System mocowania tacy do obróbki cieplnej |
| Typ pieca | Ciągły piec przepychający |
| Zastosowanie | Obróbka chemiczno-termiczna przekładni |
| Atmosfera | Endoga |
| Maksymalna temperatura | 950°C |
| Hartowanie | Olej |
| Hartowanie Oil Temperature | 80–160°C |
| Sprzęt Weight | Około. 23,7 kg/szt |
| Ładowanie | 4 biegi na urządzenie |
| Obciążenie przedmiotu obrabianego | Około. 94,8 kg na urządzenie |
| Początkowe odniesienie do tacy | 750 × 750 × 45 mm |
| Ładowanie / Unloading | Instrukcja |
| Główne komponenty | Trays Prowadnice pionowe Tuleje pośrednie |
| Wstępna ilość | Około. 40 zestawów |
| Stan rysunku | Wstępna koncepcja dostarczona przez klienta; kompletne rysunki opracowane przez FH® Alloy |
| Zakres projektu | Projekt → Zatwierdzenie → Produkcja → Kontrola → Dostawa |
Najważniejsze informacje o projekcie
Inżynieria wykraczająca poza technologię budowania do druku
Klient miał wstępną koncepcję 2D, ale firma FH® Alloy była odpowiedzialna za opracowanie kompletnych rysunków narzędzi gotowych do produkcji.
Zaprojektowane w oparciu o rzeczywiste warunki procesu
W projekcie oprawy uwzględniono:
950°C Endoga Oil Quenching Gear Load Instrukcja Handling
zamiast po prostu podążać za wymiarami zewnętrznymi.
Kompletny system stojaków
W projekcie zaangażowane były nie tylko tace, ale także:
- prowadnice pionowe,
- tuleje pośrednie,
- obsługuje,
- i powiązane elementy konstrukcyjne.
Zatwierdzenie klienta przed produkcją
Firma FH® Alloy dostarczyła klientowi i użytkownikowi końcowemu kompletne rysunki techniczne do wglądu przed rozpoczęciem produkcji.
Pełna realizacja projektu
Projekt obejmował:
Projekt techniczny → Zatwierdzenie rysunku → Produkcja → Kontrola końcowa → Dostawa
Dlaczego warto wybrać stop FH® do oprzyrządowania pieca przepychającego?
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (stop FH®) designs and manufactures customized furnace tooling for industrial heat treatment applications, including:
- Tace pieca popychającego
- Tace do obróbki cieplnej
- Urządzenia do obróbki cieplnej
- Kosze piecowe
- Oprzyrządowanie pieca do nawęglania
- Urządzenia do ciągłego pieca
- Osprzęt pieca próżniowego
- Osprzęt pieca szybowego
- Niestandardowe odlewy ze stopów żaroodpornych
Możemy pracować od:
- kompletne rysunki produkcyjne,
- wstępne szkice 2D,
- rysunki detali,
- istniejące próbki osprzętu,
- lub po prostu dane eksploatacyjne pieca.
Potrzebujesz uchwytu zaprojektowanego na podstawie warunków procesu?
Przed skontaktowaniem się z FH® Alloy nie jest koniecznie potrzebny kompletny rysunek oprzyrządowania.
Do oceny inżynieryjnej możesz podać:
- rodzaj pieca,
- temperatura procesu,
- atmosfera,
- metoda hartowania,
- wymiary detalu,
- masa detalu,
- liczba części na osprzęt,
- metoda ładowania,
- obszar pracy pieca,
- oraz wszelkie wstępne szkice lub zdjęcia.
FH® Alloy może wówczas wspierać:
Przegląd aplikacji → Projekt osprzętu → Kompletny rysunek → Produkcja → Kontrola → Dostawa
Informacje o stopie FH®
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (stop FH®) specializes in customized heat treatment fixtures and high-temperature alloy components for industrial furnace applications.
Nasze możliwości obejmują projektowanie techniczne, odlewanie ze stopów żaroodpornych, obróbkę skrawaniem, montaż i produkcję oprzyrządowania piecowego na zamówienie.
Projekt Inżynieryjny | Produkcja na zamówienie | Rozwiązania w zakresie pieców do obróbki cieplnej

 0086-13338774804

 Sep 17, 2026
 Category
 FH® 1.4848 Urządzenia do obróbki cieplnej do pieca próżniowego
 FH® 1.4848 Osprzęt pieca studniowego do obróbki cieplnej części w kształcie litery U
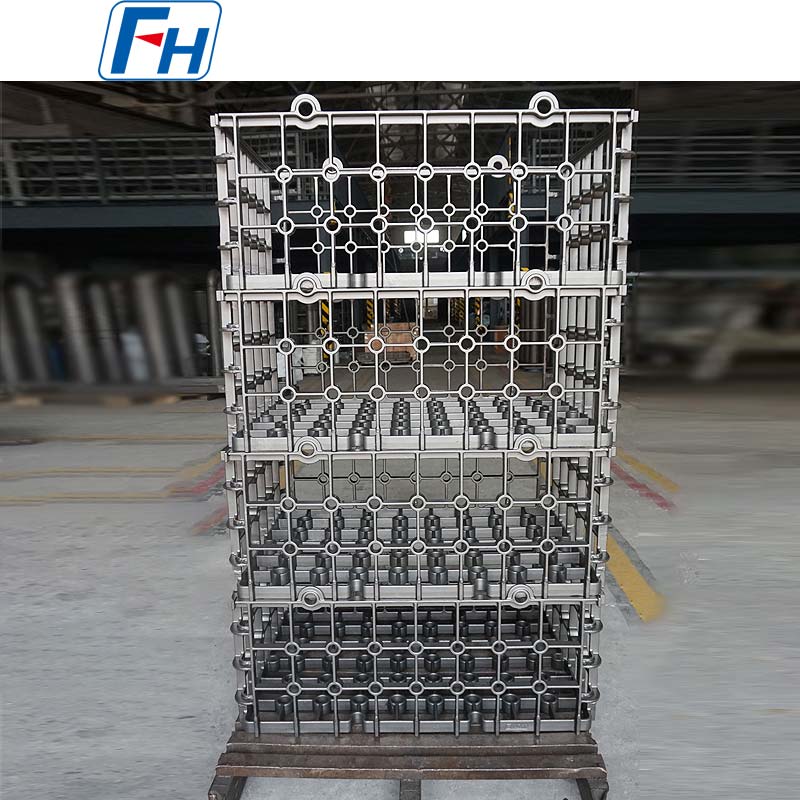 FH® 1.4848 Kosze załadowcze do obróbki cieplnej do pieca z trzonem wysuwanym
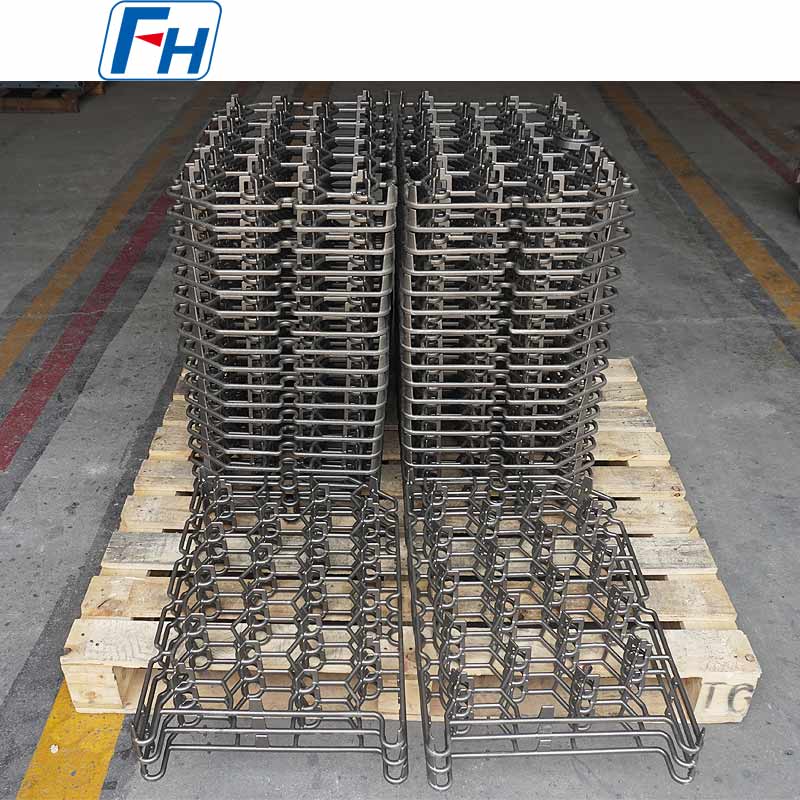 FH® EN 1.4852 Precyzyjne uchwyty do obróbki cieplnej odlewów – temperatura szczytowa do 1180°C
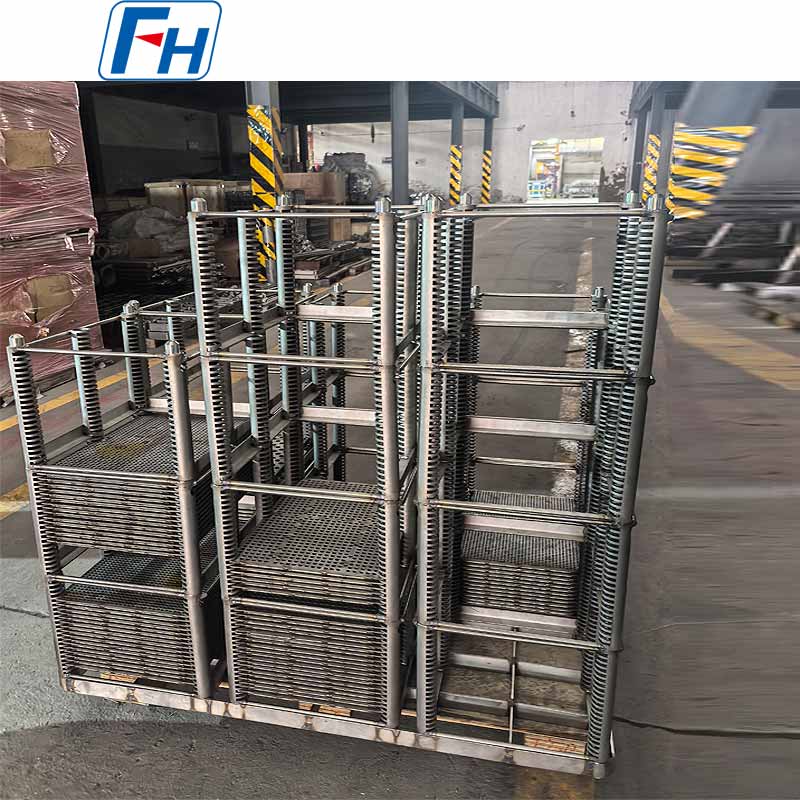 Spawane uchwyty do obróbki cieplnej FH® | Precyzyjnie zaprojektowane do zastosowań w piecach
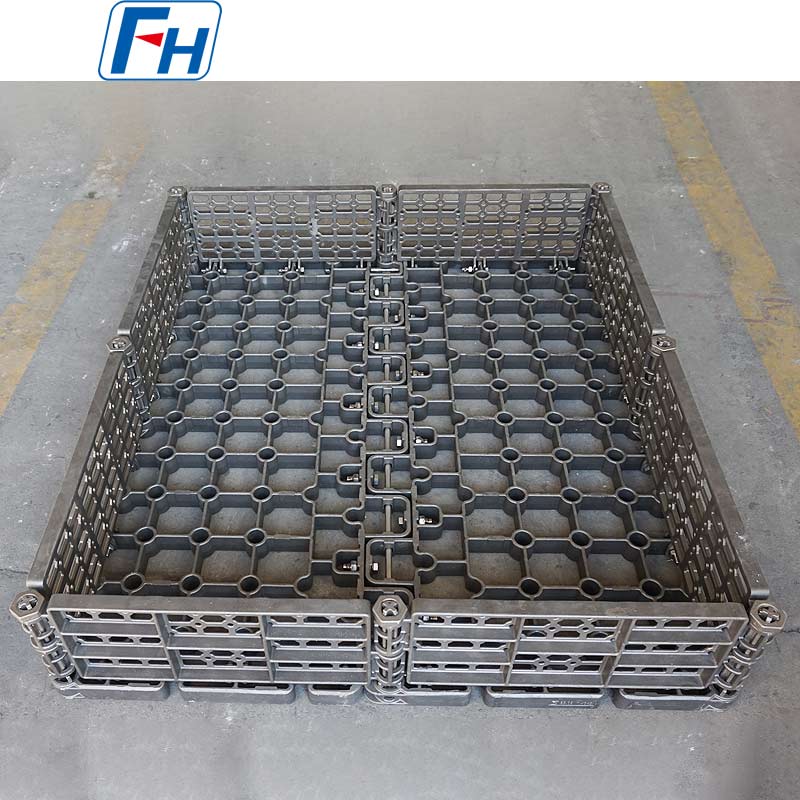 Kosz wsadowy do obróbki cieplnej FH® chłodzony olejem do pieca z trzonem rolkowym
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Office Add: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.