
 0086-13338774804

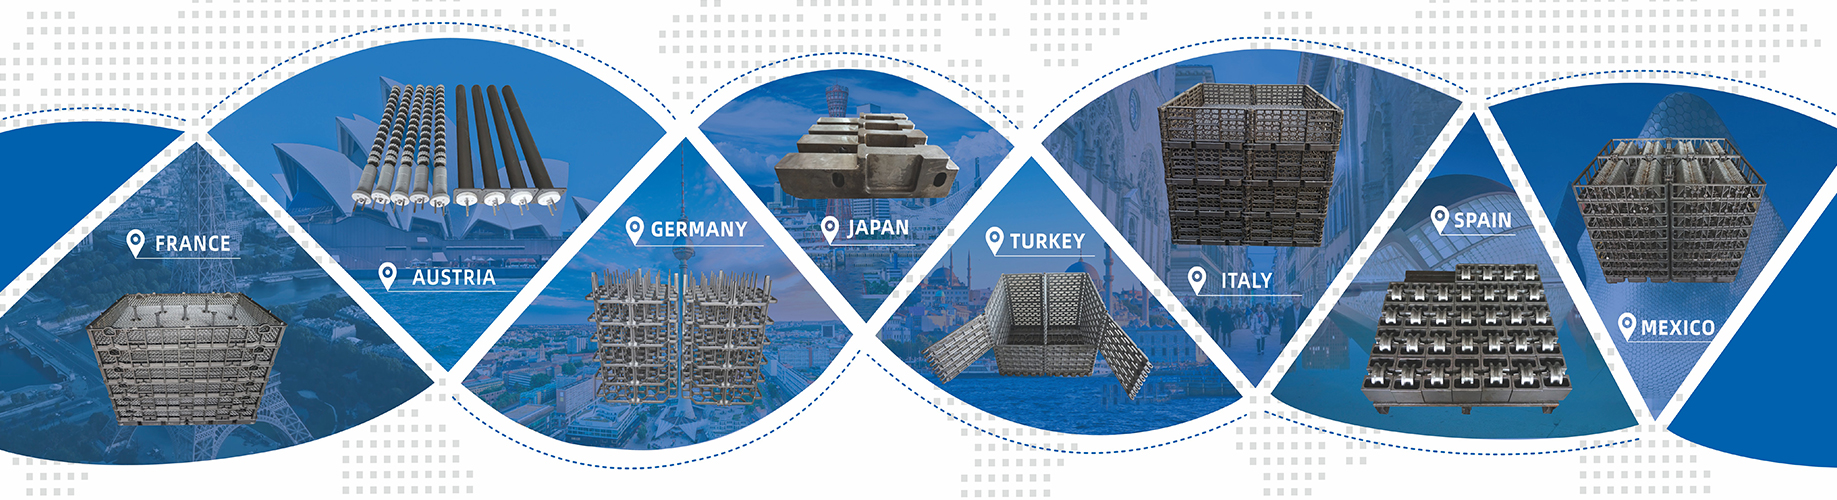
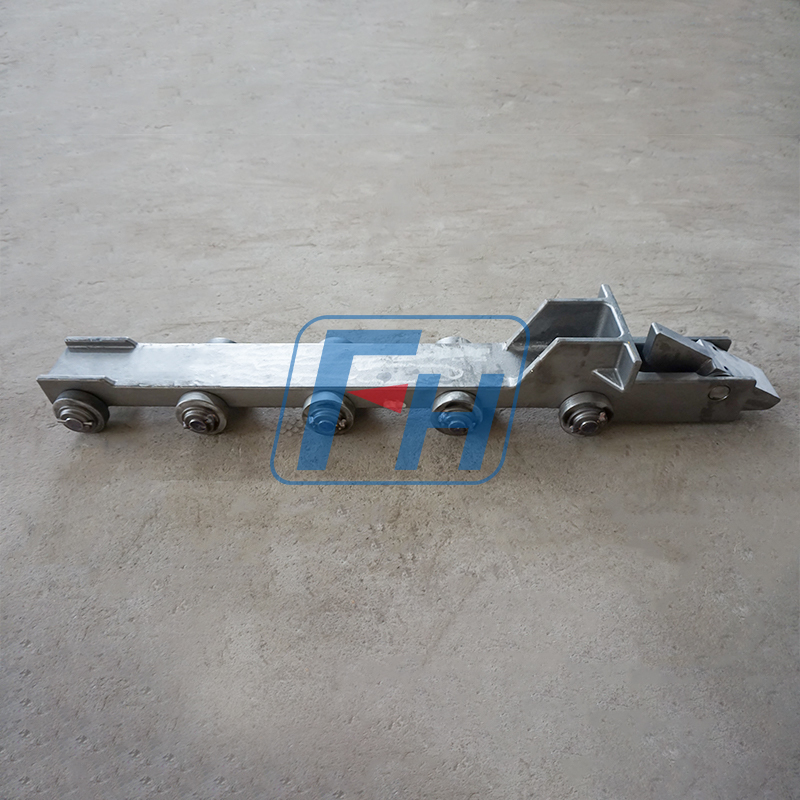
FH projektuje i produkuje części ze stopów pieców do większości pieców do obróbki cieplnej i pieców przemysłowych dostępnych na rynku Ipsen, Aichelin, IVA-SCHMETZ, AFC, MATTASA itp. Nasz asortyment produktów obejmuje: łańcuch pieca, prowadnicę łańcucha, prowadnicę i rolkę pieca, molo pieca, głowicę popychacza i tym podobne.
Dlaczego warto wybrać części ze stopów pieca FH
Precyzyjne wykonanie, sprawdzona wydajność
Korzystanie z zaawansowanych technologii odlewania metodą traconego wosku produkujemy części ze stopów wentylatorów o doskonałej integralności powierzchni i precyzji konstrukcyjnej. Zapewnia to optymalną wydajność i dłuższą żywotność – nawet w ekstremalnych warunkach termicznych.
Rozwiązania dostosowane do Twoich unikalnych potrzeb
Nasz zespół inżynierów współpracuje bezpośrednio z Tobą, aby dostosować wymiary i skład stopu do Twoich konkretnych potrzeb
Gwarancja jakości za każdym razem
Rygorystyczne przestrzeganie procesów posiadających certyfikat ISO 9001 gwarantuje spójność. Każda część jest sprawdzana przed wysyłką.
Globalna wiedza specjalistyczna, lokalne partnerstwo
Jako zaufany lider w dziedzinie komponentów pieców ze stopów, FH zapewnia producentom na całym świecie innowacyjne rozwiązania do obróbki cieplnej i pieców przemysłowych. Nasze zaangażowanie w trwałość, wydajność i doskonałość techniczną napędza gałęzie przemysłu — od motoryzacji po lotnictwo i kosmonautykę.
Podnieś wydajność swojego pieca już dziś!
Niezależnie od tego, czy modernizujesz istniejący sprzęt, czy projektujesz nowy system, części pieców FH ze stopów zostały zaprojektowane tak, aby przewyższać je wydajnością. Skontaktuj się z nami, aby omówić swój projekt, poprosić o niestandardową wycenę lub dowiedzieć się, jak nasze rozwiązania mogą skrócić przestoje i zwiększyć zyski.
Razem zaprojektujmy sukces.

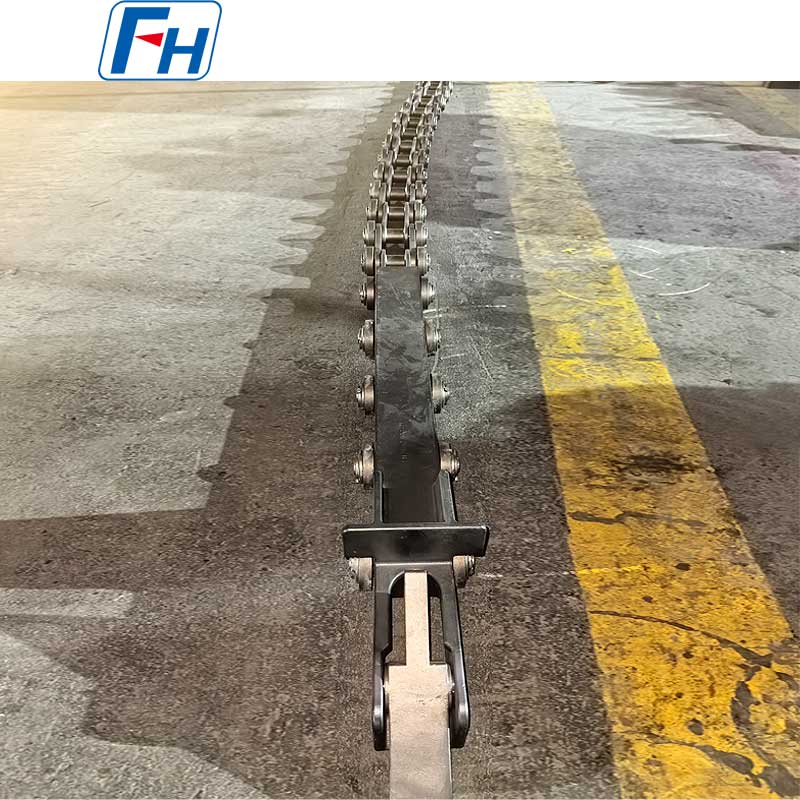
Marka: FH® Certyfikacja: ISO9001, ISO14001 Materiał: ...
Zobacz szczegóły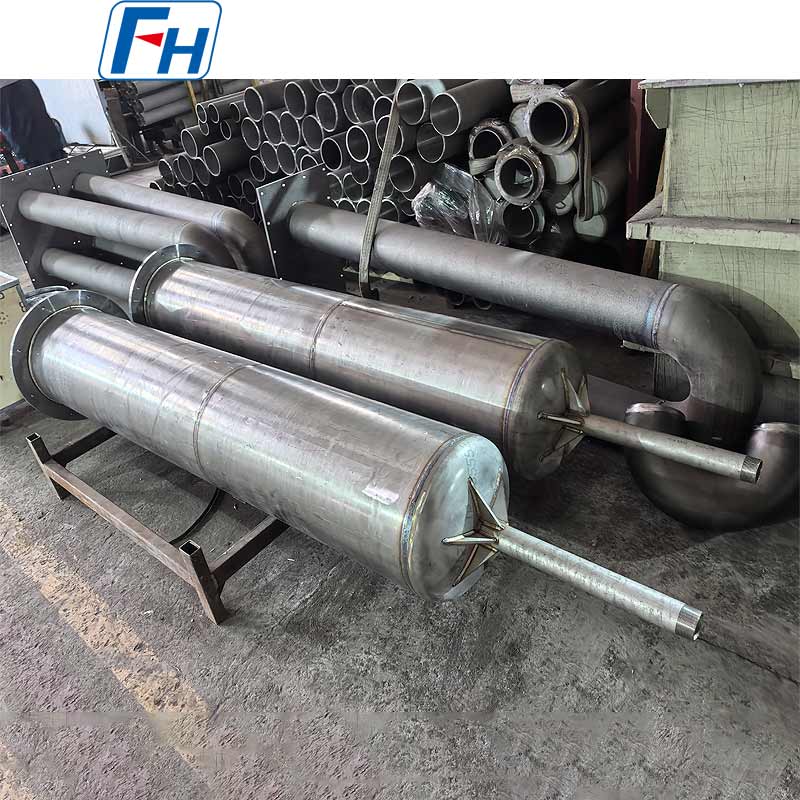
Marka: FH® Certyfikacja: ISO9001, ISO14001 Materiał: ...
Zobacz szczegóły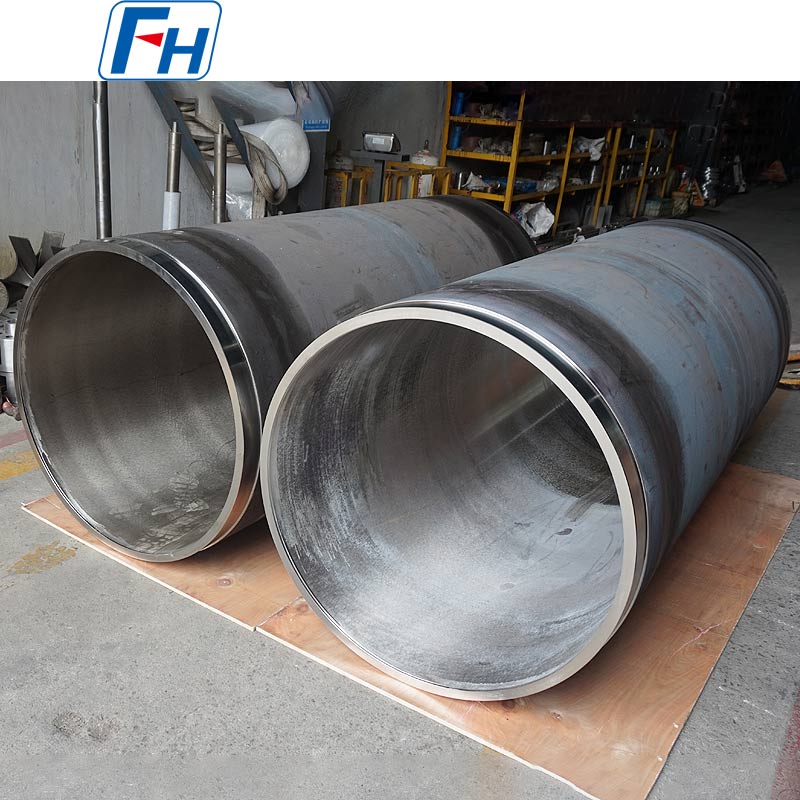
Marka: FH® Certyfikacja: ISO9001, ISO14001 ...
Zobacz szczegóły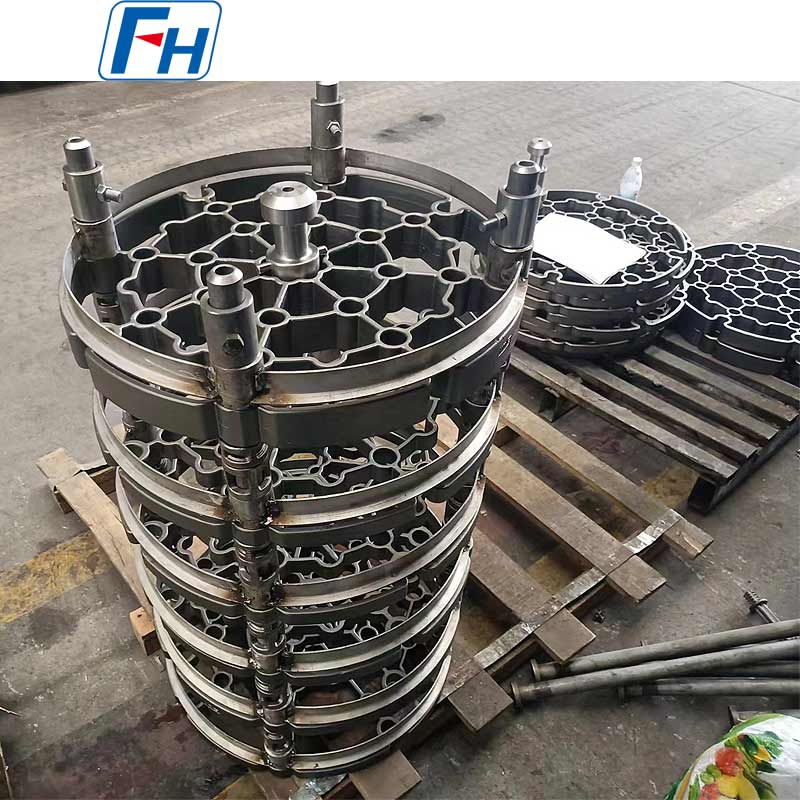
Marka: FH® Certyfikacja: ISO9001, ISO14001 Materiał: ...
Zobacz szczegóły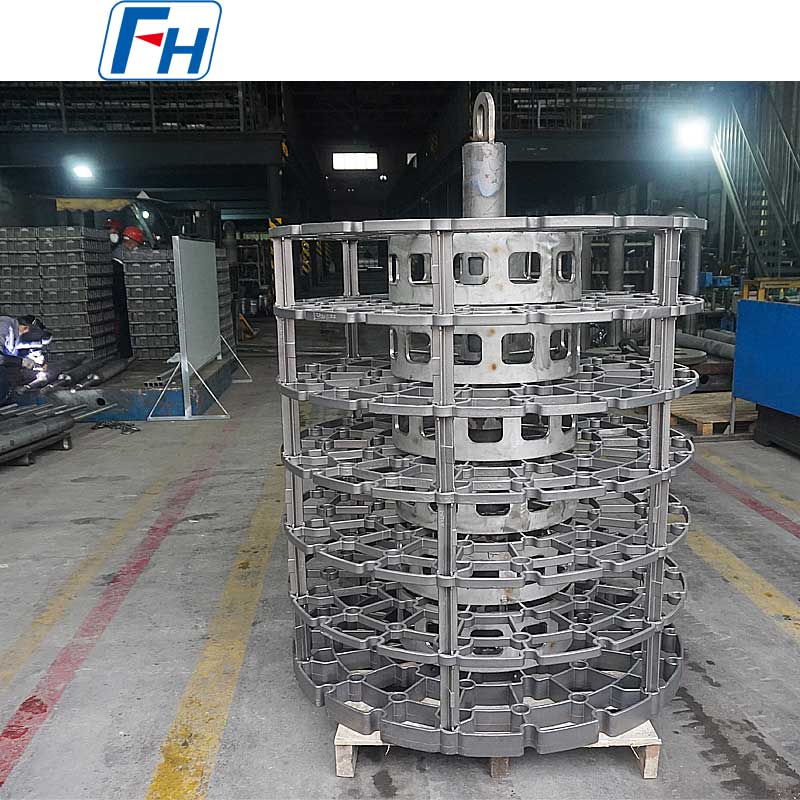
Marka: FH® Certyfikacja: ISO9001, ISO14001 Materiał: ...
Zobacz szczegóły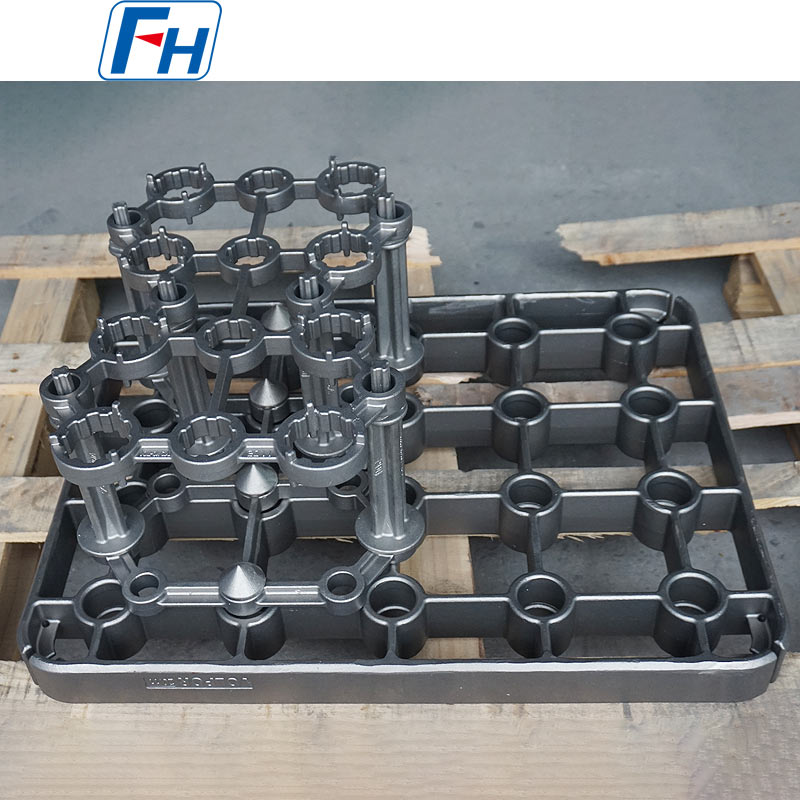
Marka: FH® Certyfikacja: ISO9001, ISO14001 Materiał: ...
Zobacz szczegóły
Rok założenia
Kraje eksportujące
Miesięczna zdolność produkcyjna
Pracownicy
Niestandardowe odlewane kosze do obróbki cieplnej z tacami siatkowymi i siatką drucianą dla klienta z Włoch Studium przypadku klienta | Wuxi Junteng Fanghu Alloy Tech...
CZYTAJ WIĘCEJNiestandardowy system mocowania tac do ciągłej obróbki cieplnej przekładni pieca przepychającego Studium przypadku klienta | Projekt techniczny, zatwierdzenie rysunku...
CZYTAJ WIĘCEJNiestandardowe tace do obróbki cieplnej w piecu próżniowym 2.4879 dla słoweńskiego klienta Studium przypadku klienta | Przeprojektowanie strukturalne, produkcja i dos...
CZYTAJ WIĘCEJStudium przypadku klienta | Projekt techniczny, produkcja, kontrola i dostawa Lokalizacja klienta: Francja Produkt: Niestandardowy kosz do o...
CZYTAJ WIĘCEJJak ustalić, czy Inna część ze stali żaroodpornej ma odporność na wysoką temperaturę ?
1. Badanie twardości i wytrzymałości w wysokiej temperaturze: Zmierz twardość za pomocą twardościomierza Vickersa lub Shore'a w temperaturach roboczych, takich jak 600°C i 800°C. Twardość pozostająca w zakresie projektowym wskazuje na wystarczającą wytrzymałość w wysokich temperaturach.
Jednocześnie przeprowadzaj testy wytrzymałości na rozciąganie lub granicę plastyczności w wysokiej temperaturze i zapisuj krzywą naprężenia-odkształcenia, aby zapewnić dobre wydłużenie w temperaturze docelowej.
2. Badanie magnetyczno-proszkowe: Badanie magnetyczno-proszkowe stopów martenzytycznych lub ferrytycznych pozwala szybko wykryć wewnętrzne pęknięcia, niepełną penetrację lub defekty obróbki cieplnej, które często są prekursorami uszkodzeń wysokotemperaturowych.
3. Badanie penetracyjne cieczy: Pokrycie powierzchni penetrantem i wywołanie go pozwala na wykrycie drobnych pęknięć lub porów powierzchni, co jest szczególnie przydatne w przypadku złożonych geometrii, takich jak oprawy poddane obróbce cieplnej i rury promiennikowe.
4. Kontrola ultradźwiękowa lub metodą fazową: Badania ultradźwiękowe oceniają defekty wewnętrzne, odklejenie międzywarstwowe lub jakość spoiny za pomocą pomiaru czasu przelotu lub tłumienia echa. Nadaje się do dużych elementów, takich jak grube rolki pieca i szyny pieca.
Jak zapobiec pękaniu lub deformacji innych części ze stali żaroodpornej podczas obróbki w wysokiej temperaturze?
1. Rozsądne podgrzewanie wstępne i równomierne ogrzewanie: Użyj segmentowego podgrzewania wstępnego, aby zmniejszyć gradient temperatury i zapobiec pękaniu powierzchni na skutek szoku termicznego.
2. Kontrolowana szybkość chłodzenia i odprężanie: Stosuj powolne chłodzenie lub segmentowe chłodzenie powietrzem, aby utrzymać naprężenia szczątkowe poniżej 0,2%; w razie potrzeby przeprowadzić odpuszczanie w niskiej temperaturze w celu złagodzenia naprężeń.
3. Optymalizacja procesu spawania: Stosować spawanie TIG/EB przy niskim wkładzie ciepła, a następnie obróbkę cieplną po spawaniu, aby zmniejszyć hartowanie w strefie spoiny i zapobiec kruchemu pękaniu spowodowanemu hartowaniem.
4. Ochrona powierzchni i zarządzanie warstwą tlenkową: Przed obróbką w wysokiej temperaturze należy wstępnie utlenić obrabiany przedmiot lub nałożyć powłokę ceramiczną odporną na wysokie temperatury, aby utrzymać gęstą warstwę tlenku i zapobiec penetracji ciekłego metalu, która mogłaby spowodować pęknięcia.
5. Projekt geometryczny i kontrola koncentracji naprężeń: Unikaj ostrych narożników i nagłych zmian przekroju poprzecznego. Użyj zaokrąglonych narożników lub sekcji przejściowych, aby zmniejszyć lokalną koncentrację naprężeń i znacznie zmniejszyć prawdopodobieństwo inicjacji pęknięć.
Od 2006 roku koncentrujemy się na projektowaniu i produkcji części ze stali stopowej
 Tel: 0510-83310100
 E-mail: info@alloy-casting.com
 Adres: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.
 Prywatność